Oct 21, 2026
Angenommen, Sie zitieren dreißig Granaten mit einer Länge von 3.000 mm und einer Dicke von 12 mm aus Weichstahl. Die Maschine, die darüber entscheidet, ob dieser Job Geld bringt, ist nicht diejenige mit dem größten Bildschirm auf dem Bedienfeld. Es ist derjenige, der beide Kanten der Platte vorbiegen kann, sodass der fertige Zylinder rund und geschlossen beim Schweißer ankommt, anstatt zwei flache Enden zu tragen, die jemand zurückschneiden und schleifen muss.
Das ist die kurze Antwort: Wählen Sie zuerst die Walzengeometrie und die Umformkapazität und kaufen Sie das Steuerungssystem als darüber liegende Wiederholbarkeitsebene. Eine CNC-Blechwalzmaschine verdient ihren Lebensunterhalt durch die Reproduktion eines Ergebnisses, nicht durch die Erstellung eines Ergebnisses. Im Folgenden wird erklärt, was die Steuerung kann und was nicht, wie sich die drei gängigen Rollenkonfigurationen unterscheiden und welche Zahlen es wert sind, von einem Bauunternehmer vor der Unterzeichnung verlangt zu werden.
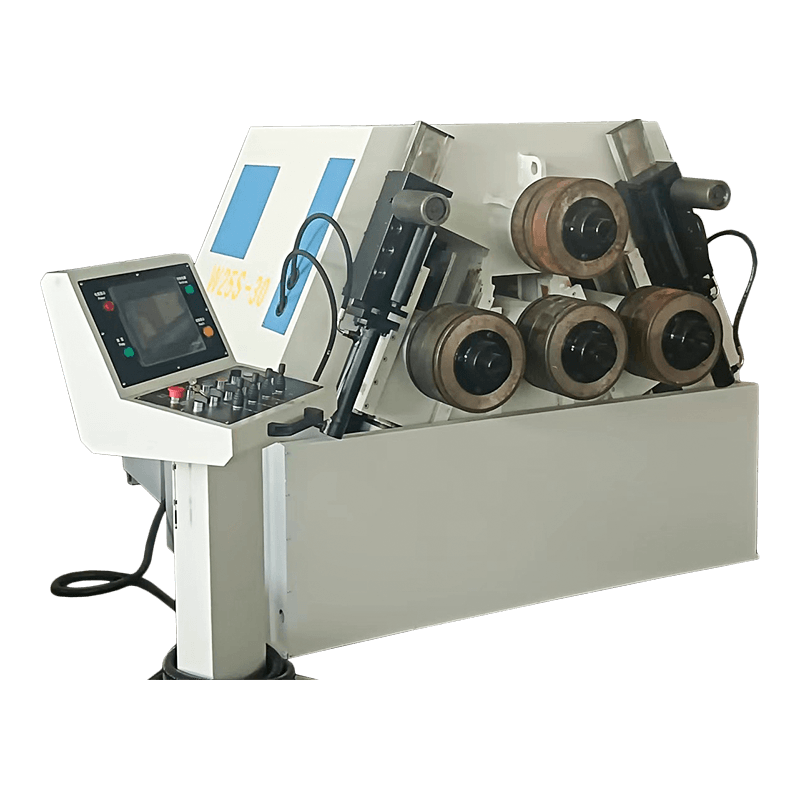
Eine Blechwalzmaschine hat nur sehr wenige Bewegungen. Die unteren Rollen bewegen sich nach oben oder unten; bei einer Vierwalzenmaschine fährt die Seitenwalze ein und aus; Die Rollen drehen sich. Es gibt keinen zu interpolierenden Werkzeugweg, weshalb die Steuerung einer Walzmaschine näher an einem Positionierungssystem angeordnet ist als an der Mehrachsen-CNC einer Abkantpresse.
In der Praxis bedeutet CNC hier eine numerisch gesteuerte Positionierung dieser Linearachsen, meist Servo- oder Proportionalventile mit Positionsrückmeldung, plus einen Bildschirm, der Walzenpositionen als Programme speichert. Bei einer mechanischen Dreiwalzenmaschine erfolgt die gleiche Einstellung über Handräder und eine Skala.
Die Auszahlung erfolgt bei wiederholter Arbeit. Die erste Schale einer Charge ist immer ein Probestück, da sich die Rückfederung mit der Dicke, der Streckgrenze und sogar der Schmelzzahl ändert. Sobald die Rollenpositionen gefunden und gespeichert sind, werden die Stücke zwei bis dreißig mit weitaus weniger Bedienereinschätzung auf den gleichen Durchmesser gebracht, was in Geschäften mit hoher Personalfluktuation von großer Bedeutung ist.
Was CNC nicht tut, ist die Erstellung einer Vorbiegegeometrie. Wenn die Maschine die Plattenkanten nicht spannen und biegen kann, kann keine Steuerung einen echten Zylinder herstellen. Diese Fähigkeit ergibt sich aus dem Rahmen, den Rollendurchmessern und dem Abstand zwischen den Rollen.
Werkstätten, die Konstruktionen vergleichen, können mechanische, hydraulische und Vier-Walzen-Optionen nebeneinander sehen Plattenwalzmaschinenserie .
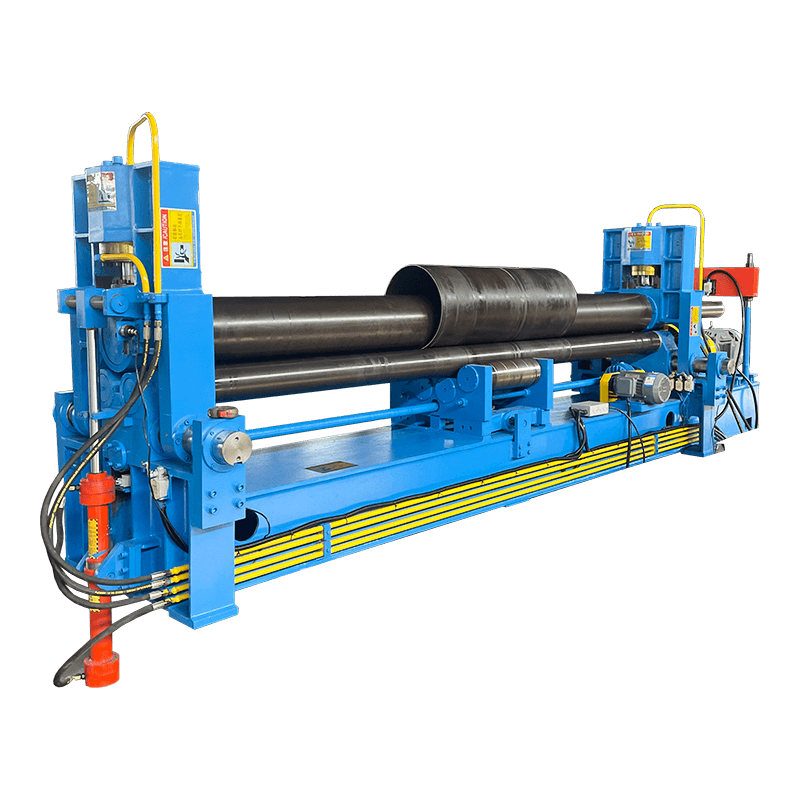 3-Walzen-Universal-Hydraulikwalzmaschine der Serie W11S Sehen Sie sich diese hydraulische Drei-Walzen-Option zum Blechwalzen an, mit Vorbiegetechnologie, CNC-Steuerung und Spezifikationen für zylindrisches, konisches und Multiradius-Formen. Produkt anzeigen →
Wenn man die Verkaufssprache weglässt, unterscheiden sich die drei gängigen Konfigurationen in einem physikalischen Fakt: wie die Plattenkante vorgebogen wird.
Eine symmetrische Dreiwalzenmaschine verfügt über zwei feste Unterwalzen und eine Oberwalze, die sich gerade nach unten bewegt. Es ist die einfachste und kostengünstigste Art, eine Granate zu walzen, und in vielen Lohnwerkstätten ist es immer noch das Arbeitstier. Der Haken ist an den Enden. Das zwischen den beiden unteren Rollen liegende Band wird nie gebogen. Um die Hinterkante vorzubiegen, muss der Bediener das Blech herausnehmen, umdrehen und erneut einführen. Auf einer schweren Granate ist das Kranzeit.
Eine universelle Dreiwalzenmaschine sorgt für eine Bewegung der Ober- oder Unterwalzen, sodass eine vorgebogene Kante hindurchgeführt werden kann. Beide Kanten werden dann in einer Aufspannung vorgebogen und die eingesparte Bearbeitungszeit übersteigt in der Regel den Preisunterschied.
Eine Vierwalzenmaschine nutzt die vierte Seitenwalze zum Vorbiegen. Die Platte bleibt zwischen Ober- und Unterwalze eingeklemmt, beide Kanten werden im selben Durchgang gebogen und niemand dreht die Platte. Durch die Geometrie kommt die fertige Hülle außerdem näher an den oberen Rollendurchmesser heran, wodurch der ungebogene Streifen, der an der Naht verbleibt, verkürzt wird.
| Rücksichtnahme | Symmetrische Dreiwalze | Universelle Dreiwalze | Vierrollen |
|---|---|---|---|
| Kantenvorbiegen | Erfordert erneute Zuführung oder eine separate Presse | Beide Kanten in einem Setup | Beide Kanten in einem Durchgang, die Platte bleibt festgeklemmt |
| Plattenhandling | Höchste | Mittel | Am niedrigsten |
| Typische Passform | Dünne Bleche, kleine Chargen, knappes Budget | Gemischte Arbeit, mittlere Chargen | Lange Schalen, rostfrei, wiederholte Chargen |
| Relativer Maschinenpreis | Am niedrigsten | Mittel | Höchste |
| Bedienergeschick erforderlich | Hoch | Mittel | Niedriger, sobald Programme vorhanden sind |
Anschaulicher Vergleich basierend auf der Maschinenkonfiguration, bewertet auf einer Skala von 1 bis 5. Es handelt sich nicht um gemessene Produktionsdaten.
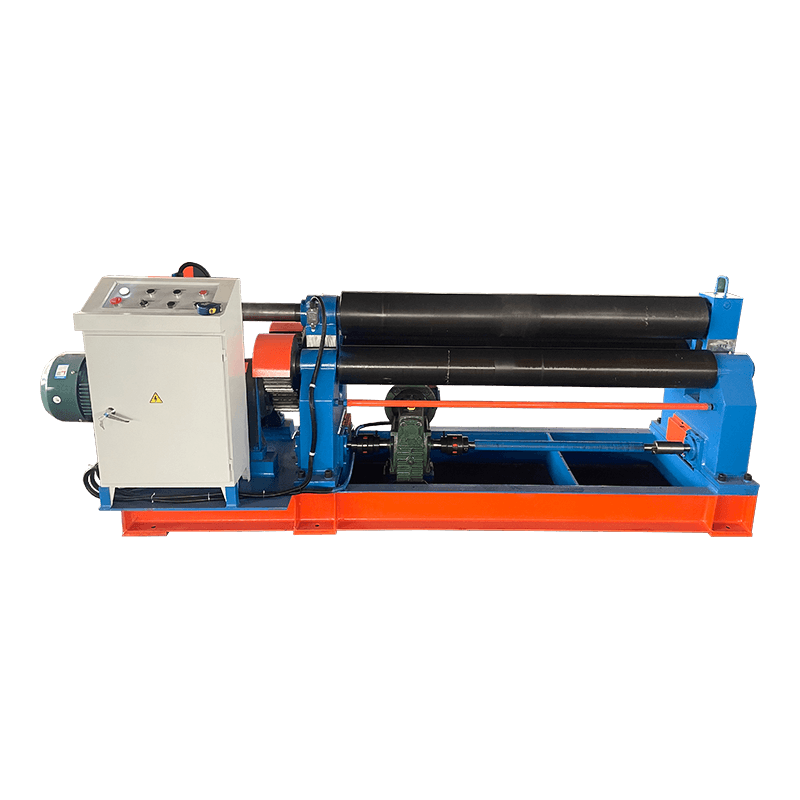 Symmetrische mechanische Plattenwalzmaschine der W11-Serie mit 3 Rollen Mechanische Drei-Rollen-Option für zylindrisches und bogenförmiges Biegen mit symmetrischem Design, RGS-Genauigkeit, MCS-Lagern und neigbaren Seitenrollen für konische Arbeiten. Produkt anzeigen →
Vier-Rollen-Geometrie: Die Seitenrolle biegt die Kante vor, während die Ober- und Unterrolle die Platte festklemmt.
Die vier Rollen sind nur der sichtbare Teil des Preises. Darunter sitzt ein geschweißter Stahlrahmen, der der Trennkraft der Rollen standhalten muss; Bei einer Maschine mit einer Nenngröße von 12 mm x 3.000 mm beläuft sich diese Kraft auf Hunderte Tonnen. Die Rahmendurchbiegung verschwindet nicht. Im fertigen Teil zeigt es sich als Tonnenform, die in der Mitte dicker ist als an den Enden, weshalb Hersteller die Rollen krönen oder bei den größeren Modellen Krönungssysteme einbauen.
Weitere Kostentreiber sind Walzenoberfläche, Hydraulik und Steuerung. Rollen sind normalerweise gegen Abrieb induktionsgehärtet und können für rostfreie Arbeiten, bei denen es auf die Oberflächenmarkierung ankommt, verchromt werden. Die Ventile und die Steuerhardware machen einen geringeren Rechnungsanteil aus, als die meisten Käufer annehmen, sodass es sich selten lohnt, dort zu sparen, wenn man bereits für einen schweren Rahmen bezahlt hat.
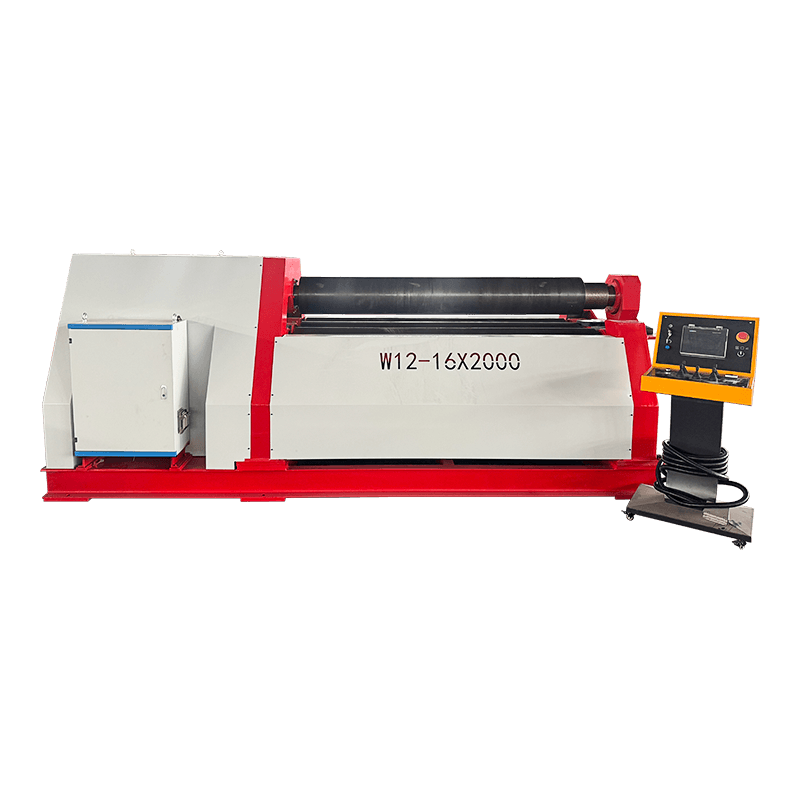 4-Rollen-Hydraulik-Blechbiege- und Rollmaschine der Serie W12 Das hydraulische Vier-Rollen-Design ermöglicht das Vorbiegen und Walzen in einer Aufspannung, wodurch Abfall reduziert und die Effizienz für zylindrische, konische und gebogene Werkstücke verbessert wird. Produkt anzeigen →
Jede Walzmaschine wird mit einer Kapazitätstabelle geliefert. Lesen Sie die Zeile über der Nummer, die Sie benötigen.
Der Hauptwert wird fast immer in Weichstahl angegeben, typischerweise mit einer Zugfestigkeit von etwa 400 bis 450 MPa. Walzen Sie die gleiche Dicke in Edelstahl 304 oder in einer Strukturgüte von 700 MPa, und die Maschine wird diese Dicke nicht erreichen. Fordern Sie eine Reduzierungstabelle für den Stahl an, den Sie tatsächlich verarbeiten, anstatt die Zahl selbst zu skalieren: Die Walzkraft steigt mit der Zugfestigkeit, und auch die Rückfederung und der Mindestdurchmesser ändern sich damit.
Drei weitere Zahlen entscheiden darüber, ob die Maschine zu Ihrer Arbeit passt:
Ein praktisches Detail: Die Kapazität wird in voller Breite angegeben. Das Rollen einer 2.000-mm-Platte auf einer 3.000-mm-Maschine verändert das Kraftmuster und bei einigen Konstruktionen auch den Balligkeitsausgleich, den Sie für ein rundes Ergebnis benötigen.
Die unangenehmsten Überraschungen in diesem Geschäft sind keine Pannen. Es handelt sich um Diskrepanzen zwischen dem, was in der Kapazitätstabelle versprochen wurde, und dem, was die Werkstatt tatsächlich produziert, und einer Liste davon Häufige Probleme beim Blechwalzen ist eine nützliche Checkliste, die Sie mit Ihren eigenen Teilen vergleichen können, bevor die Bestellung aufgegeben wird.
Q1. Wozu dient eine CNC-Blechwalzmaschine?
Biegen flacher Platten in Zylinder, Kegel und gekrümmte Schalen, indem sie zwischen rotierenden Walzen geführt werden. Typische Arbeiten umfassen Tank- und Behälterschalen, Rohr- und Kanalabschnitte, Schiffsbauplatten und Struktursäulen.
Q2. Wie dick kann ein Blech auf einer CNC-Blechwalzmaschine gerollt werden?
Es hängt sowohl von der Breite und dem Material als auch von der Maschine ab. Die Nennwerte werden für Baustahl in voller Breite angegeben; Edelstahl und hochfeste Bleche verringern diesen Wert erheblich. Fragen Sie daher nach der Tabelle, die Ihrer Güteklasse entspricht.
Q3. Was ist der Unterschied zwischen einer Dreiwalzen- und einer Vierwalzen-Blechwalzmaschine?
Eine Dreiwalzenmaschine verfügt über keine eigene Vorbiegewalze, daher muss die Platte häufig gedreht oder erneut zugeführt werden, um die zweite Kante zu biegen. Eine Vierwalzenmaschine nutzt die Seitenwalze zum Vorbiegen beider Kanten, während die Platte festgeklemmt bleibt.
Q4. Kann eine Blechwalzmaschine vorbiegen, ohne flache Enden zu hinterlassen?
Universelle Drei- und Vierwalzenmaschinen können beide Kanten vorbiegen, es bleibt jedoch meist ein kurzer flacher Abschnitt übrig. Die Länge wird durch den Durchmesser der oberen Rolle und den Abstand zwischen den unteren Rollen bestimmt. Fragen Sie also zuerst nach diesem Wert.
F5. Wie viel kostet eine CNC-Blechwalzmaschine?
Der Preis richtet sich nach Kapazität, Rollenanzahl, Hydraulikpaket und Steuerung. Eine mechanische Dreiwalzenmaschine ist der günstigste Einstiegspunkt und eine vollständig CNC-gesteuerte Vierwalzenmaschine der teuerste. Da sich die Spezifikation durch die Materialreduzierung stark verändert, ist ein Angebot auf der Grundlage Ihrer Plattengröße und -sorte der einzig sinnvolle Vergleich.
F6. Welche Wartung benötigt eine hydraulische Blechwalzmaschine?
Überprüfen Sie den Füllstand und Zustand des Hydrauliköls, tauschen Sie die Filter rechtzeitig aus, halten Sie die Walzenoberflächen sauber und frei von Ablagerungen, um Markierungen zu vermeiden, schmieren Sie die beweglichen Gelenke und überprüfen Sie regelmäßig die Kalibrierung der Walzenposition, damit gespeicherte Programme genau bleiben.
Verwandte Produkte
Kontaktieren Sie uns
Fabrikadresse
Xichang Industrial Park, Stadt Chengdong, Haiancity, Nantong City, Provinz Jiangsu, China
Telefon
+86-13906278466
Produkte
QR -Code