Oct 28, 2026
Drei Millimeter Edelstahl, 2.500 mm lang, mit zwei 90-Grad-Bögen und einer 45-Grad-Biegung zu einem U-Profil gefaltet, und das fertige Panel muss ohne eine einzige Nacharbeit direkt auf einen lasergeschnittenen Rahmen geschraubt werden. Für diesen Zweck wird eigentlich eine Blechbiegemaschine gekauft. Nicht die dickste Platte auf dem Hof und nicht die größte Tonnage im Katalog.
Beginnen Sie mit der Schlussfolgerung. Spezifizieren Sie die Maschine um das schwerste und längste Teil, das Sie voraussichtlich in den nächsten zwei Jahren anbieten, und fügen Sie dann etwa 20 Prozent der Bauhöhe hinzu. Tonnage, Biegelänge, Halstiefe und Steuerungstyp ergeben sich alle aus diesem einzelnen Teil. Alles andere, von der Anzahl der Hinteranschlagachsen bis zur Marke der Hydraulikpumpe, ist zweitrangig und kann später ausgehandelt werden.
Im Folgenden erfahren Sie, wie diese Grenzwerte berechnet werden, welche Spezifikationen Käufer am häufigsten falsch verstehen und welche Fragen bei fast jeder Bestellanfrage auftauchen.
Eine Abkantpresse wird durch drei Hauptkapazitäten beschrieben, von denen normalerweise nur eine richtig verglichen wird, bevor eine Bestellung aufgegeben wird.
Die Kraft, die eine Maschine in der Mitte der Spannweite aufbringen muss, wird durch die Blechdicke, die Zugfestigkeit des Materials, die Matrizenöffnung und die Länge der Biegung bestimmt. Beim Luftbiegen ist die geringste Kraft erforderlich. Das Tief- oder Prägen, bei dem der Stempel das Material vollständig in die Matrize drückt, kann ein Vielfaches mehr erfordern. Aus diesem Grund sagt eine Nenntonnage allein noch wenig aus: 100 Tonnen mit einer 16-mm-V-Matrize und 100 Tonnen mit einer 6-mm-V-Matrize sind in der Praxis zwei völlig unterschiedliche Maschinen.
Die Nennlänge in einer Modellbezeichnung, beispielsweise 2.500 mm, gibt die maximale Werkstückbreite an, allerdings ist der Abstand zwischen den Seitengehäusen kürzer. Eine 2.500-mm-Maschine bietet möglicherweise etwa 2.050 mm zwischen den Rahmen, sodass ein Teil mit tiefen Rücklaufflanschen physikalisch unmöglich eingefügt werden kann, obwohl es kürzer als die Nennlänge ist. Die Ausladungstiefe und die offene Höhe (Tageslicht) sind ebenso wichtig, wenn es sich bei dem Teil um einen Kasten, einen Schrank oder einen geformten Kanal und nicht um einen flachen Streifen handelt.
Zwei Maschinen mit identischer Tonnage und identischer Länge können sich im Preis allein aufgrund der Art und Weise, wie sie die Stößelposition steuern, um den Faktor drei unterscheiden. Die Rückfederung ändert sich mit der Materialcharge, der Faserrichtung und dem Werkzeugverschleiß. Daher ist die Regelung und Bombierung im geschlossenen Regelkreis weitaus wichtiger, wenn Sie kleine Chargen verschiedener Arbeiten ausführen, als wenn Sie den ganzen Tag über eine Teilenummer bearbeiten.
Die Luftbiegekraft kann mit der seit Jahrzehnten von Herstellern von Abkantpressen veröffentlichten Formel geschätzt werden: Die Kraft pro Meter in Kilonewton entspricht 650 multipliziert mit dem Quadrat der Blechdicke, dividiert durch die V-Matrizenöffnung. Bei unlegiertem Stahl wird die Matrizenöffnung normalerweise mit dem Achtfachen der Blechdicke angenommen. Die folgende Tabelle wendet diese Formel auf den Dickenbereich an, den die meisten Fertigungsbetriebe angeben.
| Blechdicke | V-förmige Öffnung | Kraft pro Meter | Kraft für eine 2,5-m-Kurve |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Betrachten Sie die Tabelle als Ausgangspunkt und nicht als endgültige Antwort. Tiefe Biegungen, kleine Formöffnungen, hochfeste Sorten und kurze Flanschlängen erhöhen die erforderliche Tonnage, während das Biegen nur der Enden eines langen Teils die Last in Richtung der Mitte des Stößels drückt, genau dort, wo die Durchbiegung am meisten schmerzt.
Die Tonnage beträgt nur die Hälfte der Spezifikation. Die andere Hälfte entscheidet darüber, ob das Werkstück überhaupt geladen, gebogen und entnommen werden kann. Gehen Sie diese vor der Unterzeichnung durch:
Hier liegt der größte Preisunterschied, und die richtige Antwort hängt von Ihrem Jobmix und nicht nur von Ihrem Budget ab.
Konventionelle hydraulische Biegemaschinen Verwenden Sie einen mechanischen Tiefenanschlag und einen manuell einstellbaren Hinteranschlag. Sie sind die sinnvolle Wahl, wenn es sich um repetitive Arbeiten handelt, meist einfache 90-Grad-Bögen, und der Bediener Korrekturen vornehmen kann. Die Einrichtung nimmt Zeit in Anspruch und hängt von der Erfahrung des Bedieners ab, aber das mechanische System ist einfach und kostengünstig in der Wartung.
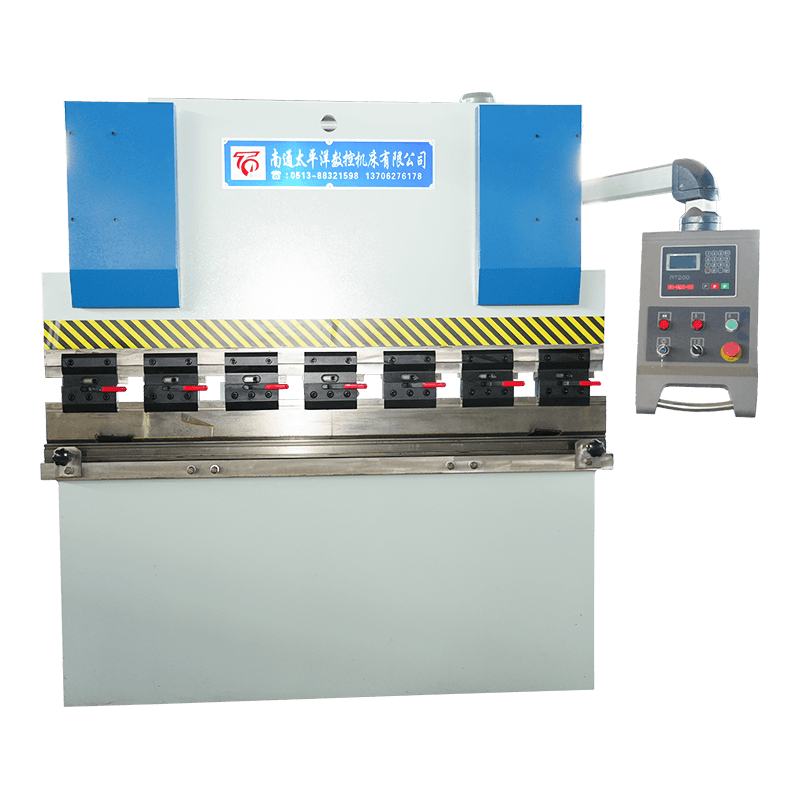
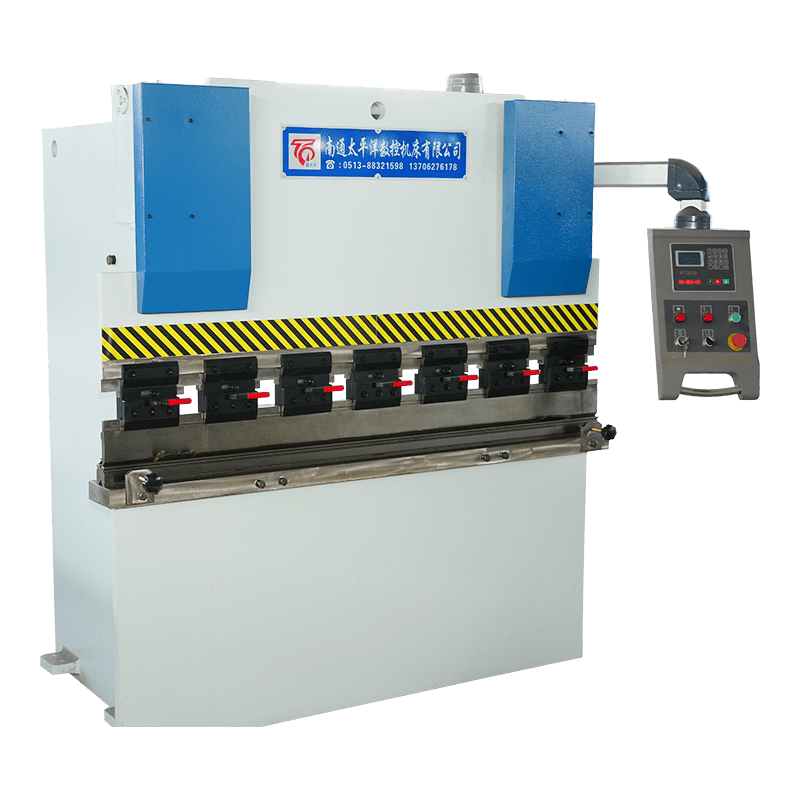 Hydraulische Blechbiegemaschine der WC67Y-Serie Eine kostengünstige NC-Abkantpresse mit E21- oder RT200-Steuerung, geeignet für Fertigung, HVAC und allgemeine Fertigung. Produkt anzeigen →
Torsionswellen-Synchron-CNC-Maschinen Verbinden Sie zwei Zylinder mit einem Torsionsstab, sodass sich beide Enden des Stößels gemeinsam bewegen, und fügen Sie eine numerische Steuerung für die Stößeltiefe und die Hinteranschlagposition hinzu. Sie halten den Winkel besser als ein rein mechanischer Anschlag, speichern Programme für Wiederholungsaufträge und verarbeiten gemischte Chargen weitaus komfortabler und zu moderaten Kosten.
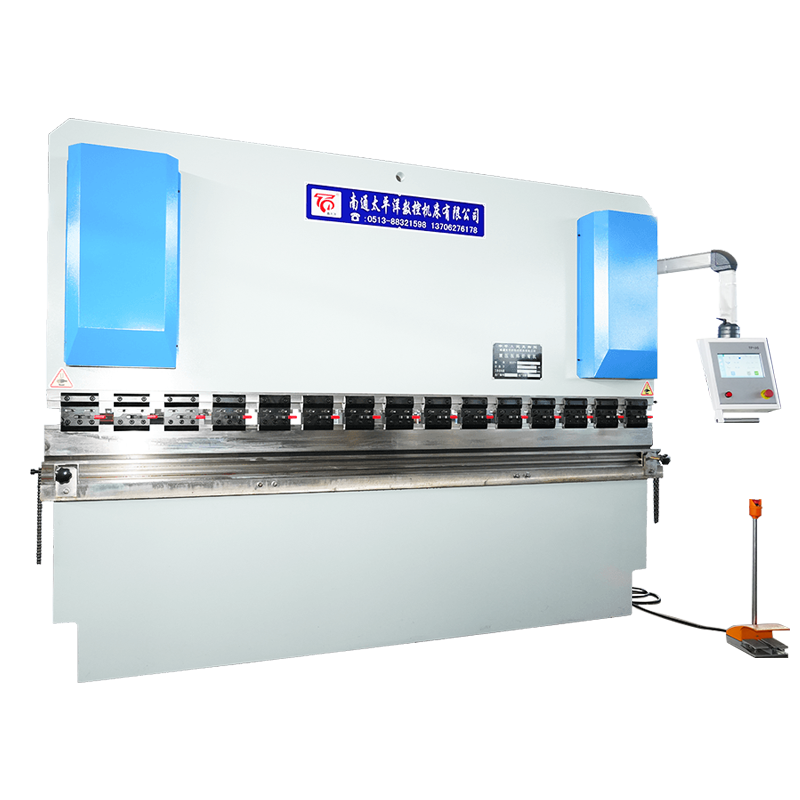 Torsionsachsen-synchrone hydraulische CNC-Biegemaschine der WC67K-Serie Mittelklasse-CNC-Abkantpresse mit TP10S- oder DA41T-Steuerung, positioniert zwischen Torsionswellen- und elektrohydraulischen Servooptionen. Produkt anzeigen →
Elektrohydraulische Servo-CNC-Maschinen Steuern Sie jeden Zylinder in einem geschlossenen Regelkreis mithilfe von Proportionalventilen und linearen Skalen, sodass die Stößelposition gemessen und nicht angenommen wird und die Steuerung Rückfederung und Durchbiegung im laufenden Betrieb korrigieren kann. Sie sind die richtige Antwort, wenn die Winkeltoleranz eng ist, wenn die Chargen klein und gemischt sind oder wenn ein Bediener mehrere Maschinen bedienen muss.
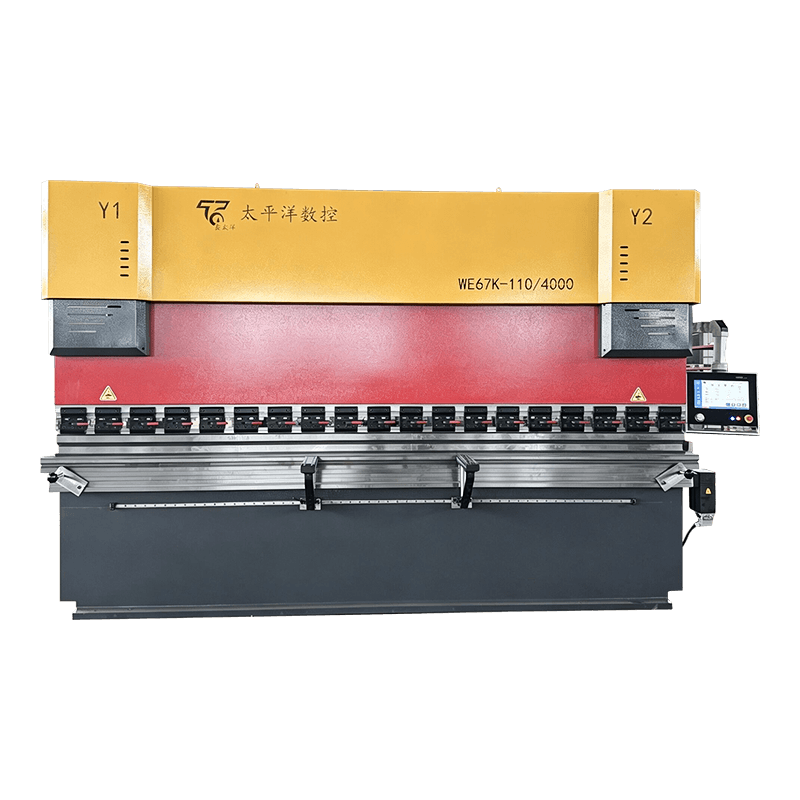 Elektrohydraulische Servo-CNC-Hydraulikbiegemaschine der WE67K-Serie Hochwertige Präzisions-Abkantpresse mit Regelung und Delem-, ESA- oder Cybelec-Optionen für komplexe Blecharbeiten. Produkt anzeigen →
Wenn Sie immer noch in der Mitte dieser Spanne abwägen, finden Sie in diesem Leitfaden einen praktischen Vergleich der Antriebsarten und die Frage, wo sich jeder einzelne auszahlt Auswahl der richtigen CNC-Blechbiegemaschine .
Die gleiche Dicke und die gleiche Matrize können völlig unterschiedliche Kräfte erfordern, je nachdem, wie weit der Stempel in das Material eindringt. Die Grundlinie ist das Luftbiegen, bei dem das Blech nur die Matrizenschultern berührt. Durch Tiefziehen und Prägen wird dieser Wert vervielfacht, und der Multiplikator ist der Grund dafür, dass eine Maschine, die sich an der Luft bequem um 4 mm biegen lässt, mit dem gleichen Blech unter Prägewerkzeugen Schwierigkeiten haben kann.
Die praktische Konsequenz ist einfach. Wenn Sie Tonnage für das Luftbiegen kaufen und später auf Prägewerkzeuge umsteigen, um einen engen Innenradius zu erreichen, kann es sein, dass Sie sich bei einem Auftrag, von dem Sie dachten, dass er innerhalb dieses Bereichs liegt, außerhalb der Nennkapazität der Maschine befinden.
Das Verständnis der Geometrie der Biegezone erklärt die meisten der oben genannten Spezifikationsentscheidungen. Die Stempelspitze drückt das Blech in die V-förmige Öffnung der Matrize; die Matrizenschultern legen den Innenradius fest; Die Matrizenöffnung bestimmt sowohl die erforderliche Kraft als auch die minimale Flanschlänge.
Die meisten Streitigkeiten nach der Lieferung sind auf eine unvollständige Spezifikation und nicht auf eine fehlerhafte Maschine zurückzuführen. Eine nützliche Anfrage gibt die Materialqualität und den Dickenbereich, die maximale Biegelänge, den kleinsten Innenradius, den minimalen Flansch, die Winkeltoleranz in Grad, den Werkzeugstandard, den Sie verwenden möchten, und den Sicherheitsstandard an, den die Maschine erfüllen muss. In Europa werden hydraulische Abkantpressen üblicherweise nach EN 12622 spezifiziert; Käufer in anderen Regionen sollten die entsprechende lokale Anforderung ausdrücklich angeben.
Eine Frage, die es wert ist, gestellt zu werden, bevor Sie unterschreiben. Bitten Sie den Lieferanten, die verfügbare Tonnage bei voller Nennlänge und nicht nur in der Mitte der Spannweite zu bestätigen und anzugeben, wie die Maschine die Stößelauslenkung ausgleicht. Ein Hersteller mit hauseigenem Engineering, wie z Nantong Pacific CNC-Werkzeugmaschine , sollte beides schriftlich beantworten können.
Es formt flache Bleche zu Winkeln, Kanälen, Kästen und gebogenen Profilen, indem das Material zwischen einem Stempel und einer Matrize gepresst wird. Zu den typischen Anwendungen gehören Gehäuse, Leitungen, Halterungen, Chassisteile, Dach- und Wandpaneele sowie alle Teile, bei denen ein flacher Rohling eine dreidimensionale Form annehmen muss.
Für das Luftbiegen multiplizieren Sie 650 mit dem Quadrat der Dicke, teilen Sie es durch die V-Matrizenöffnung und multiplizieren Sie es mit der Biegelänge in Metern. Dann wenden Sie einen Materialfaktor an: etwa 1,5 für Edelstahl und 0,5 bis 0,6 für Aluminium. Fügen Sie mehr Spielraum hinzu, wenn Sie jemals Prägewerkzeuge verwenden möchten.
Herkömmliche hydraulische Maschinen eignen sich für einfache, sich wiederholende 90-Grad-Arbeiten, bei denen die Rüstzeit keine entscheidende Rolle spielt. CNC-Maschinen, insbesondere elektrohydraulische Servotypen, amortisieren sich, wenn der Auftragsmix variiert, die Winkeltoleranz eng ist oder derselbe Bediener mehr als eine Maschine bedient.
Risse entstehen normalerweise durch Biegen über eine gescherte oder lasergeschnittene Kante mit einem zu kleinen Innenradius für das Material oder durch eine Biegelinie, die entlang der Walzrichtung verläuft. Die Rückfederung ist mit dem Luftbiegen verbunden und nimmt mit der Zugfestigkeit zu, sodass entweder eine übermäßige Biegung oder eine Winkelkorrektur im geschlossenen Regelkreis erforderlich ist.
Dies ist möglich, vorausgesetzt, die Maschine verfügt über genügend Kraft für den dicksten Auftrag und genügend Länge für den längsten Auftrag und vorausgesetzt, Sie akzeptieren, dass für dünnes Material möglicherweise andere Werkzeuge erforderlich sind. Dünne Bleche erfordern eine schmale Matrize und oft einen schärferen Stempel. Dickes Blech erfordert eine breite Matrize und eine höhere Tonnage.
Überprüfen Sie die Geradheit des Stößels und Rahmenrisse, Hydrauliklecks, Zylinderdichtungen, den Zustand des Torsionsstabs oder der Servoventile, die Verfügbarkeit der Steuerung und den Ersatzteilsupport. Werkzeuge sind oft mehr wert als die Maschine. Stellen Sie daher sicher, dass Stempel und Matrize aufeinander abgestimmt sind und nicht über den Winkel hinaus abgenutzt sind.
Verwandte Produkte
Kontaktieren Sie uns
Fabrikadresse
Xichang Industrial Park, Stadt Chengdong, Haiancity, Nantong City, Provinz Jiangsu, China
Telefon
+86-13906278466
Produkte
QR -Code