
Sep 16, 2026
Wenn eine 6-mm-Kohlenstoffstahlplatte eine präzise 90°-Biegung mit wiederholbarer Genauigkeit erfordert, ist eine hydraulische Abkantpresse die einzige Maschine, die die erforderliche Kraft und Kontrolle liefert. Im Gegensatz zu manuellen Abkantpressen oder mechanischen Pressen liefern hydraulische Systeme die volle Presskraft über den gesamten Hub und eignen sich daher ideal für dicke Platten, lange Werkstücke und komplexe Gesenkkonfigurationen. Dieser Artikel erklärt die Funktionsweise hydraulischer Abkantpressen, vergleicht die beiden vorherrschenden Synchronisierungsarten und führt Sie durch die wichtigsten Parameter, die Sie vor dem Kauf berücksichtigen sollten.
Alle hydraulischen Abkantpressen verwenden Hydraulikzylinder, um den Stößel (Oberbalken) nach unten zu bewegen. Die Pumpe drückt Öl in die Zylinder und erzeugt so eine Kraft, die über den Stößel auf den Stempel übertragen wird, der das Blech in eine V-Matrize drückt. Der grundlegende Vorteil der Hydraulik ist die Kraftdichte: Ein kompakter Zylinder kann Hunderte Tonnen produzieren, ohne die mechanische Trägheit eines Schwungrads oder einer Kupplung.
Hubgeschwindigkeit und -position werden über Servoventile oder Proportionalventile gesteuert. Bei modernen CNC-Modellen befiehlt die Steuerung den Ventilen, eine präzise untere Totpunktposition zu erreichen und so Öltemperaturänderungen und Rahmenverformungen auszugleichen. Branchenhundbüchern zufolge kann eine gut abgestimmte hydraulische Abkantpresse über Tausende von Zyklen Biegewinkel innerhalb von ±0,5° halten.
Mechanische Abkantpressen basieren auf einer rotierenden Exzenterwelle, um den Stößel zu bewegen. Sie bieten eine hohe Geschwindigkeit, aber eine eingeschränkte Hubverstellbarkeit und bergen das Risiko einer Überlastung des Antriebsstrangs, wenn die Biegung nahe der Kapazitätsgrenze liegt. Hydraulische Abkantpressen hingegen verfügen über ein eingebautes Druckentlastungssystem: Wenn das Material zu dick ist oder die Matrizenabweichung zu groß ist, öffnet sich das Überdruckventil und verhindert so Schäden an Maschine und Werkzeug. Dieser Sicherheitsspielraum ist in Werkstattumgebungen von entscheidender Bedeutung, in denen die Materialstärke von Charge zu Charge variiert.
Bei allen hydraulischen Abkantpressen muss der Stößel beim Biegen parallel zum Tisch bleiben. Es kommen zwei bewährte Mechanismen zum Einsatz: die (mechanische) Torsionsachsensynchronisation und die elektrohydraulische Servosynchronisation. Jedes ist für unterschiedliche Produktionsmaßstäbe und Genauigkeitsanforderungen geeignet.
Bei dieser Konstruktion wird ein Torsionsstab verwendet, der den linken und rechten Hydraulikzylinder verbindet. Wenn sich die Zylinder bewegen, zwingt der Torsionsstab beide Seiten dazu, sich gleichmäßig zu bewegen. Das System ist mechanisch robust, benötigt keine elektronische Rückmeldung und ist einfach zu warten. Es ist die kostengünstigste Wahl für allgemeine Biegearbeiten bis zu einer Blechdicke von 6 mm. Für ein zuverlässiges Arbeitstier in dieser Kategorie ist das 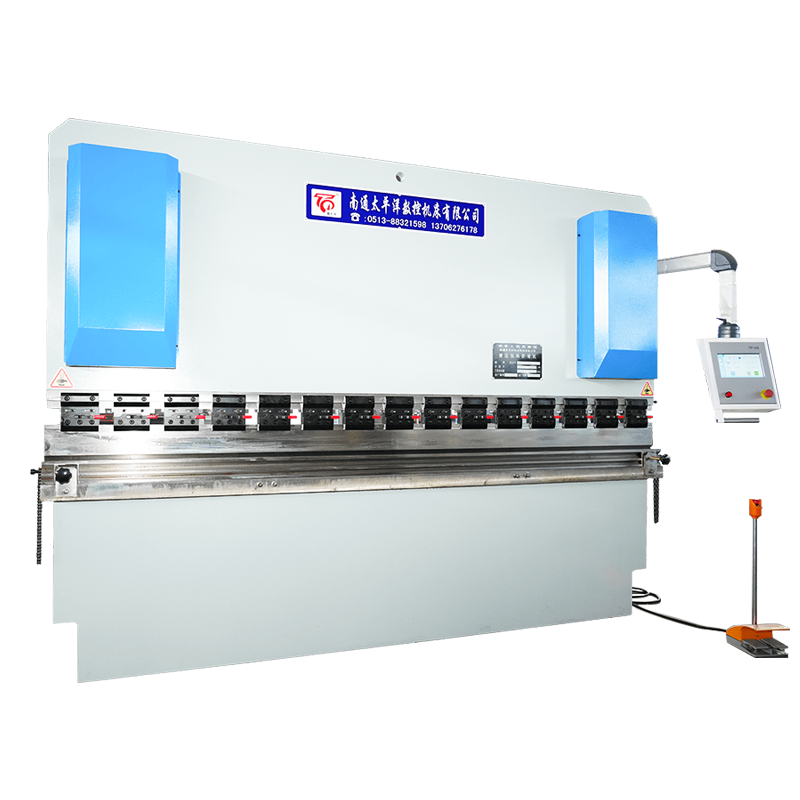 WC67K Torsionsachsen-synchrone hydraulische CNC-Abkantpresse Diese mechanisch synchronisierte Abkantpresse bietet zuverlässige Parallelität ohne elektronische Rückmeldung und ist damit eine kostengünstige Wahl für allgemeine Biegevorgänge bis zu einer Dicke von 6 mm, ideal für die Massenproduktion. Produkt anzeigen → bietet eine bewährte Struktur mit einem geschweißten Stahlblechrahmen, der mit der Spannungssoftware ANSYS analysiert wurde.
Dabei wird jeder Zylinder unabhängig von einem Servoventil und einem Linearencoder gesteuert. Die CNC-Steuerung vergleicht kontinuierlich die Positionen des linken und rechten Stößels und passt den Ölfluss in Echtzeit an. Dies ermöglicht eine sehr hohe Parallelität – typischerweise innerhalb von 0,02 mm – und ermöglicht die Programmierung der Balligkeitskompensation in der Steuerung. Die 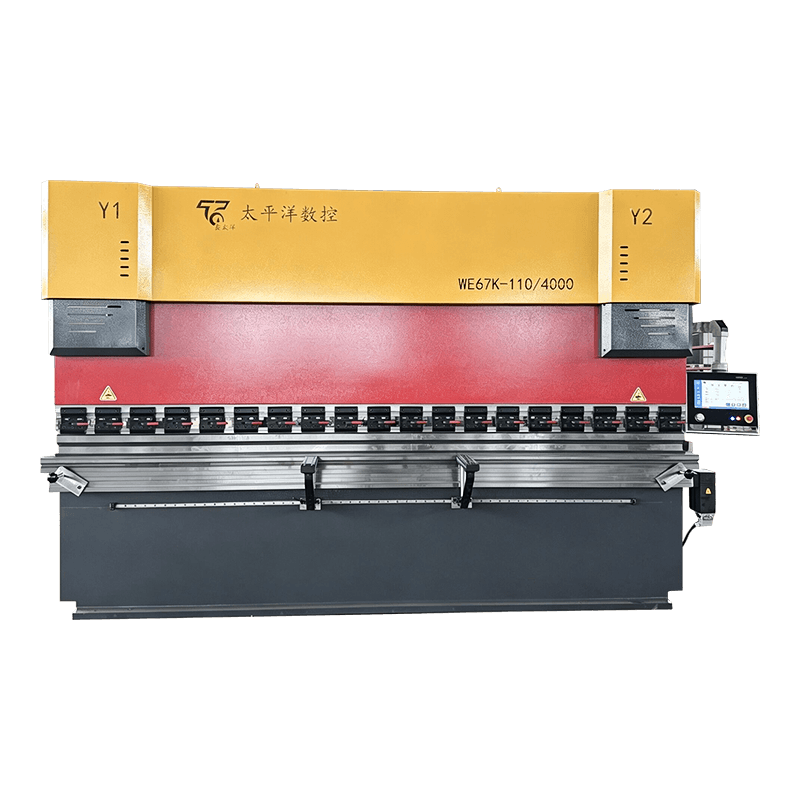 WE67K Elektrohydraulische Servo-CNC-Hydraulik-Abkantpresse Mit unabhängiger Servoventilsteuerung und linearen Encodern erreicht dieses Modell eine Parallelität innerhalb von 0,02 mm und unterstützt die Balligkeitskompensation, geeignet für Luft- und Raumfahrt- und Präzisionsarchitekturarbeiten. Produkt anzeigen → ist für Branchen konzipiert, die hochpräzises Biegen langer Werkstücke erfordern, wie z. B. Luftfahrt- und Architekturpaneele aus Edelstahl.
Beide Serien sind in Tonnagebereichen von 40 bis 1000 Tonnen erhältlich und können mit Standard- oder Sonderwerkzeugen ausgestattet werden. Die Wahl hängt in erster Linie von der erforderlichen Winkeltoleranz und dem Produktionsvolumen ab – elektrohydraulische Modelle kosten im Vorfeld mehr, reduzieren aber den Ausschuss und die Rüstzeit bei High-Mix-Läufen.
Die Auswahl der richtigen Maschine geht über die Tonnage hinaus. Die folgenden Parameter müssen auf Ihre Werkstückgeometrie, Ihr Material und den gewünschten Durchsatz abgestimmt sein.
| Parameter | Warum es wichtig ist | Typischer Bereich |
|---|---|---|
| Biegekraft (Tonnage) | Bestimmt die maximale Plattendicke, die Sie biegen können | 40 – 1000 Tonnen |
| Biegelänge | Muss das längste Werkstück abdecken, das Sie bearbeiten | 1,5 – 8 m |
| Schlaganfall | Beeinflusst die maximale Höhe des Seitenflansches | 100 – 400 mm |
| Halstiefe | Abstand vom Rahmen zur Matrizenmitte | 200 – 500 mm |
| Kontrollsystem | 2-Achsen (Y1 Y2) vs. 4-Achsen (Y1 Y2 X R) | CNC mit Touchscreen |
| Hinteranschlag | Automatisches Messgerät für wiederholbare Flanschbreiten | X-Achse ± 0,1 mm |
Berücksichtigen Sie neben den Standardparametern auch die Flexibilität des Werkzeugmaschinenbauers. Hersteller wie Nantong Pacific bieten nicht standardmäßige Designs an – zum Beispiel extra lange Betten oder verstärkte Rahmen zum Biegen von Edelstahl – was von Vorteil sein kann, wenn Ihre Projekte außerhalb der Katalogspezifikationen liegen. Für viele Geschäfte ist die 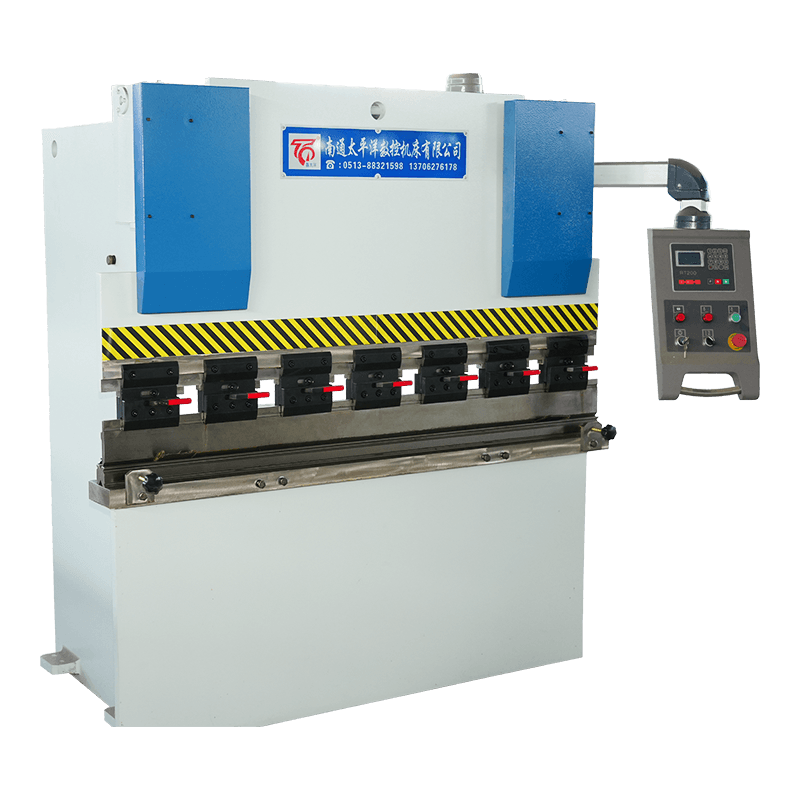 WC67Y Hydraulische Blechbiegemaschine Eine robuste NC-Abkantpresse der Einstiegsklasse mit E21-Steuerung und geschweißtem Stahlrahmen, konzipiert für kleine bis mittlere Werkstätten, die zuverlässiges, wartungsarmes Biegen ohne erweiterte CNC-Funktionen benötigen. Produkt anzeigen → dient als robuste Einstiegslösung, wenn CNC-Funktionen noch nicht erforderlich sind.
Weitere Informationen zum täglichen Betrieb und zur Fehlerbehebung finden Sie unter Häufige Fehler bei hydraulischen Biegemaschinen und deren Lösungen and ordnungsgemäße Wartungspraktiken .
Hydraulische Abkantpressen sind langlebig, aber die Vernachlässigung der Flüssigkeitsqualität, des Dichtungszustands und der Filterreinheit führt zu Druckabfällen und Positionierungsabweichungen. Eine einfache wöchentliche Checkliste – Ölstandsprüfung, Leckprüfung und Probebiegung mit einer bekannten Matrize – kann die Lebensdauer der Maschine um Jahre verlängern. Zu den häufigsten Beschwerden des Bedieners gehören eine langsame Stößelgeschwindigkeit (häufig ein Problem mit der Pumpe oder dem Ventil), ungleichmäßige Biegung (Verschleiß der Zylinderdichtung) und Winkelabweichungen (Hinteranschlag oder Bombierungseinstellung).
Viele dieser Probleme können durch einen planmäßigen Wechsel des Hydrauliköls (alle 2000 Stunden oder jährlich) und die Sauberkeit der Stößelführungen vermieden werden. Wenn Sie auf anhaltende Probleme stoßen, wird die Anleitung zur Fehlerbehebung Die zuvor erwähnte Schritt-für-Schritt-Diagnose für jedes Symptom umfasst.
A: Hydraulische Abkantpressen verwenden ölgefüllte Zylinder zur Krafterzeugung, ideal für schwere Biegearbeiten (> 3 mm Blech). Servoelektrische Abkantpressen verwenden Kugelumlaufspindeln, die von Servomotoren angetrieben werden, und bieten so eine höhere Geschwindigkeit und Energieeffizienz für Arbeiten mit dünnem Blech.
A: Für eine Biegelänge von 2 m mit einer V-Matrizenöffnung von 8-facher Materialstärke sind ca. 80 Tonnen erforderlich. Verwenden Sie die Formel: Kraft (Tonne) = (Länge × Materialstärke² × 1,5) / Matrizenöffnung.
A: Ja, aber Edelstahl erfordert aufgrund der höheren Zugfestigkeit etwa 50 % mehr Tonnage als Weichstahl gleicher Dicke. Stellen Sie sicher, dass der Rahmen und die Werkzeuge der Maschine für die zusätzliche Kraft ausgelegt sind.
A: Bei ordnungsgemäßer Wartung kann eine hydraulische Abkantpresse 20 bis 30 Jahre lang zuverlässig funktionieren. Schlüsselfaktoren: Regelmäßiger Ölwechsel, Austausch der Dichtungen alle 5–10 Jahre und Vermeidung kontinuierlicher Überlastung.
A: Ein Hinteranschlag positioniert das Blech vor jeder Biegung genau. CNC-Hinteranschläge automatisieren dies, reduzieren die Rüstzeit und gewährleisten wiederholbare Flanschabmessungen innerhalb von ±0,1 mm.
A: Ja, insbesondere elektrohydraulische Servomodelle mit hoher Stößelanfahrgeschwindigkeit (bis zu 200 mm/s) und automatischem Werkzeugwechsler. Sie werden häufig in Automobil- und Haushaltsgerätefertigungslinien eingesetzt.
Verwandte Produkte
Kontaktieren Sie uns
Fabrikadresse
Xichang Industrial Park, Stadt Chengdong, Haiancity, Nantong City, Provinz Jiangsu, China
Telefon
+86-13906278466
Produkte
QR -Code


