Oct 20, 2026
Sechs Millimeter weicher Stahl, 3.000 mm lang, 250 Stück pro Monat. Diese drei Zahlen entscheiden mehr als jede Broschüre darüber, welche hydraulische Biegemaschine Sie benötigen: Die Dicke bestimmt die Tonnage, die Biegelänge bestimmt den Balken und die Losgröße entscheidet darüber, ob sich ein mechanischer Torsionsstab oder ein Servoventil mit geschlossenem Regelkreis lohnt.
Die kurze Antwort lautet: Einfache hydraulische, torsionssynchronisierte CNC- und elektrohydraulische Servomaschinen sind nicht besser oder schlechter als einander – sie sind auf unterschiedliche Aufgaben ausgerichtet. Dicke Bleche in großen Auflagen eignen sich für eine einfache hydraulische Abkantpresse mit mechanischem Tiefenanschlag. Bei dünnen Blechen in kleinen Auflagen mit engen Winkeltoleranzen zahlt sich die Servosynchronisation allein schon in der Rüstzeit aus. Die Torsionsstab-CNC befindet sich in der Mitte und ist die Maschine, die die meisten Lohnfertiger tatsächlich kaufen. Im Rest dieses Artikels geht es darum, diese Spaltung gegenüber Ihren eigenen Teilen zu bestätigen.
Eine Abkantpresse ist eine Presse mit einem ungewöhnlich präzisen Tiefenanschlag. Zwei Seitenrahmen tragen ein festes unteres Bett, das die Matrize hält; Zwei Hydraulikzylinder im oberen Teil des Rahmens treiben den Stößel an, der den Stempel trägt. Eine Pumpe fördert Öl durch einen Ventilblock, der Stößel fährt nach unten in eine programmierte Position und der Biegewinkel ergibt sich daraus, wie weit der Stempel in die Matrize eindringt. Es gibt nirgendwo in der Maschine eine feste „Winkeleinstellung“, sondern nur die Tiefe und die Reaktion des Materials darauf.
Drei Dinge entscheiden darüber, ob sich die Biegung tausendmal wiederholt: Wie parallel der Stößel beim Absenken bleibt, wie genau die Tiefe gemessen wird und ob das Bett für die durch die Biegekraft verursachte Durchbiegung kompensiert wird. Der Systemdruck liegt bei Maschinen dieser Art normalerweise irgendwo im Bereich von 200–300 bar, aber nicht der Druck, sondern die Position bestimmt die Qualität.
Durch Parallelität trennen sich die drei Maschinenfamilien. Eine einfache hydraulische Maschine hält den Stößel über eine mechanische Verbindung und feste Anschläge waagerecht. Eine torsionssynchronisierte Maschine verbindet die beiden Zylinder mit einer Torsionswelle und verwendet eine CNC-Achse für die Tiefe. Eine elektrohydraulische Servomaschine verleiht jedem Zylinder ein eigenes Proportionalventil und eine lineare Skala, sodass die beiden Seiten mehrmals pro Sekunde unabhängig voneinander korrigiert werden.
Dieser Unterschied zeigt sich als Rüstzeit und als Toleranz bei dünnem Blech. Bei einer Torsionsmaschine bedeutet eine Material- oder Winkeländerung neue Tiefenwerte und eine Probebiegung; Auf einer Servomaschine sind diese Werte im Programm gespeichert und Y1/Y2 sind im Regelkreis geregelt, was wichtig ist, wenn Sie 30 verschiedene Teile pro Woche in 1,5-mm-Blech verarbeiten.
| Funktion | WC67Y einfach hydraulisch | Torsionssynchronisierte CNC WC67K | WE67K elektrohydraulische Servo-CNC |
|---|---|---|---|
| Ram-Synchronisation | Mechanische Verbindung | Torsionswelle plus mechanische Anschläge | Servoventil plus Linearskalen pro Zylinder |
| Tiefenkontrolle | Handrad oder einfache NC | CNC Y-Achse, motorisiert | CNC mit geschlossenem Y1/Y2-Loop |
| Neuteil-Setup | Längste, ermittelt durch Probekurven | Moderat, Winkel im Programm hinterlegt | Kürzeste, wiederholbare Werte |
| Beste Passform | Dicke Platte, einfache Profile, geringes Volumen | Gemischte Chargen in einem allgemeinen Lohnfertiger | Dünnes Blech, enge Winkel, Arbeit wiederholen |
| Relative Kosten | Am niedrigsten | Mitte | Höchste |
Wo der Mittelweg ausreicht, ist die Torsionsachsenmaschine in der Regel die sinnvolle Anschaffung: Sie bewältigt eine breite Mischung aus Weichstahl- und Edelstahlarbeiten, speichert Winkeleinstellungen in einem Programm und ist nicht mit dem Preis eines Servosystems verbunden.
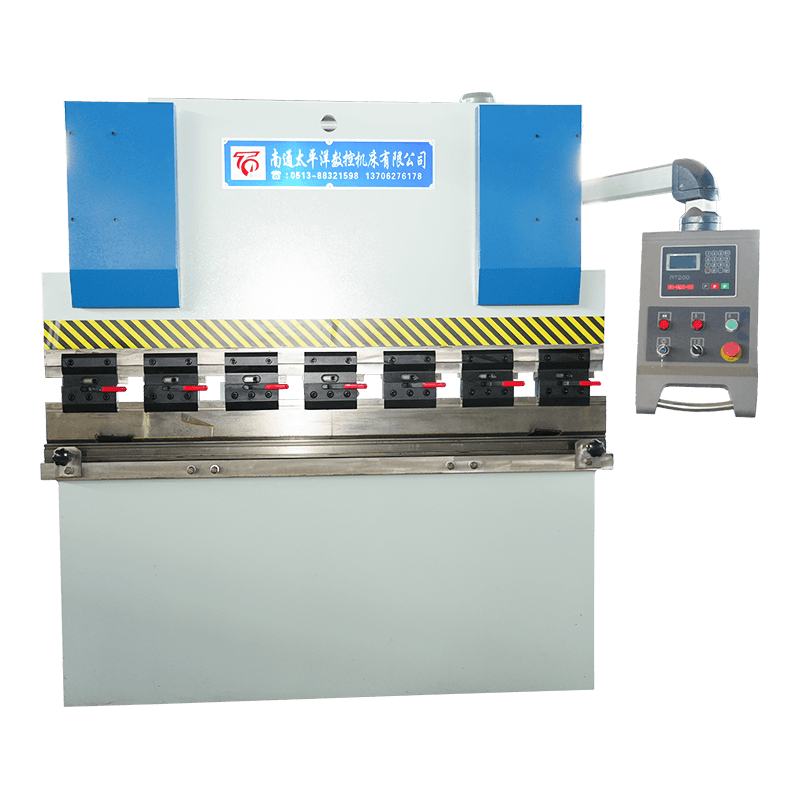
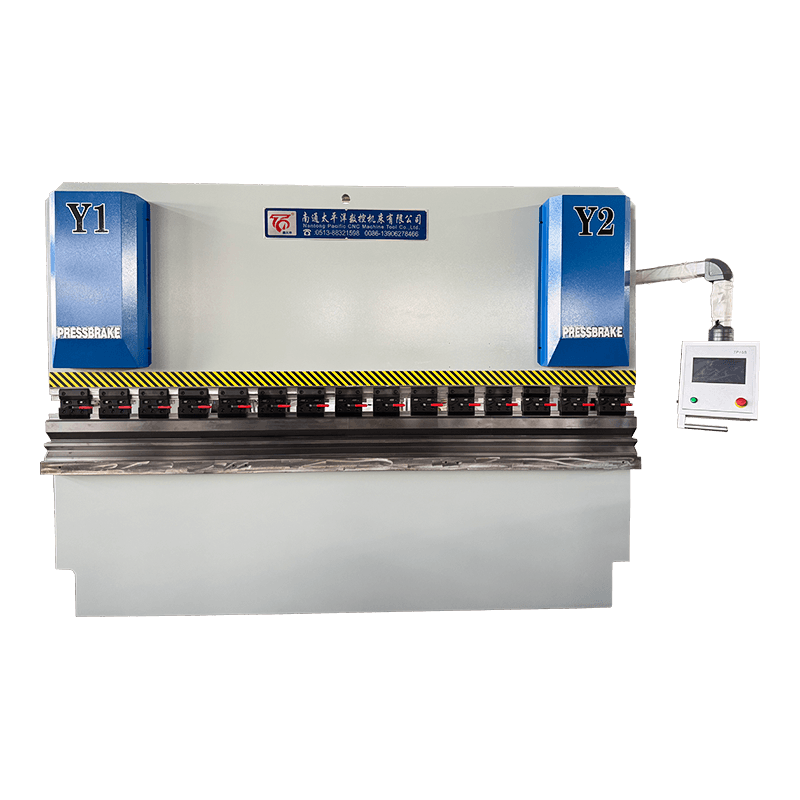
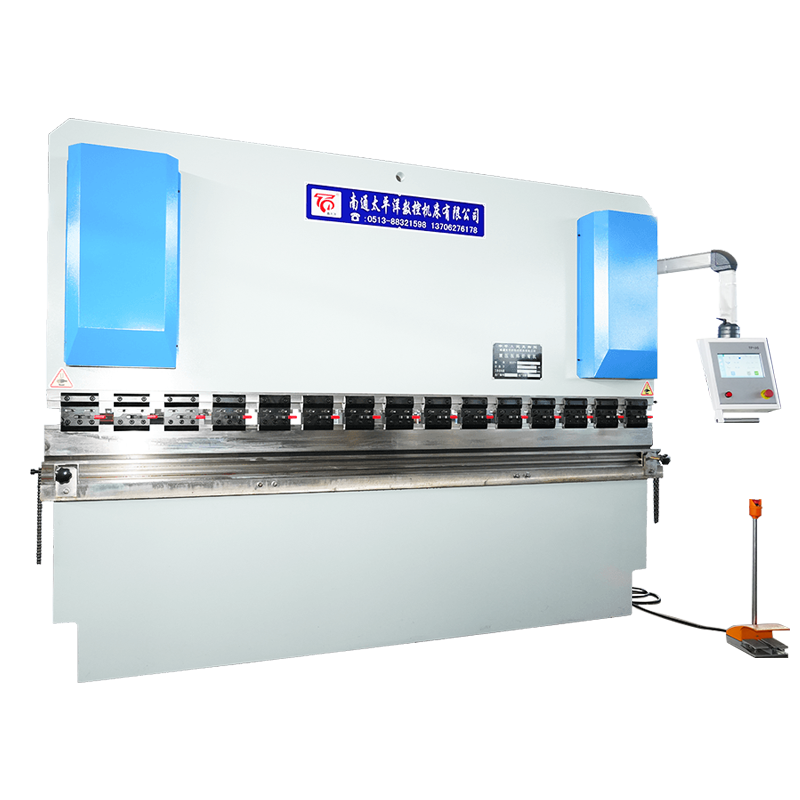 WC67K Torsionsachsen-synchrone hydraulische CNC-Abkantpresse Eine CNC-Abkantpresse der Mittelklasse für gemischte Arbeiten aus Weichstahl und rostfreiem Stahl mit gespeicherten Winkelprogrammen und servogesteuertem Hinteranschlag und Hub. Produkt anzeigen →
Tonnage ist keine Frage des Geschmacks. Für das Luftbiegen von Weichstahl lautet die praktikable Werkstattformel P (Tonnen pro Meter) ≈ 65 × t² / V, wobei t die Blechdicke und V die Gesenköffnung ist. Der übliche Ausgangspunkt ist V = 8 × t. Eine 6-mm-Platte läuft also auf einer 48-mm-Matrize und benötigt etwa 49 t/m; Bei einer 3.000-mm-Kurve sind das etwa 146 t, sodass eine 160-200-t-Maschine die Aufgabe mit einem Arbeitsspielraum abdecken kann.
Für Betriebe, die meist schwerere Bleche in einfachen Profilen biegen, übernimmt eine herkömmliche hydraulische Maschine mit motorisiertem Hinteranschlag die Arbeit, ohne dass für die Servosynchronisierung Kosten anfallen.
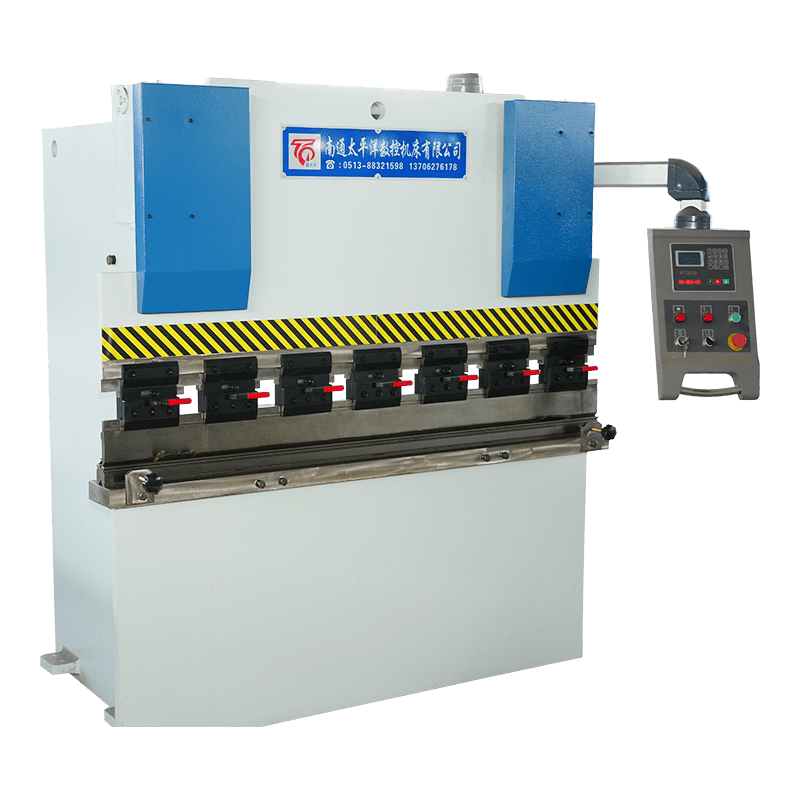 Hydraulische NC-Blechabkantpresse der WC67Y-Serie Kostengünstige hydraulische NC-Abkantpresse für schwerere Bleche und einfache Profile, mit E21- oder RT200-Programmspeicher und optionaler manueller Kompensation. Produkt anzeigen →
Die meisten Winkelbeschwerden lassen sich auf vier Ursachen zurückführen, und nur eine davon ist das Steuerungssystem der Maschine. Die erste ist die Durchbiegung: Unter Last beugt sich der Stößel in der Mitte nach oben und das Bett nach unten, sodass eine Biegung über die gesamte Länge in der Mitte tiefer herauskommt als an den Enden. Die Bombierung – ein Satz Keile oder ein hydraulischer Ausgleich im Bett – ist die Standardlösung und sollte auf Ihrer Spezifikationsliste stehen, wenn Sie routinemäßig fast die volle Kapazität biegen.
Die zweite Möglichkeit besteht in der Materialvariation. Blechdickentoleranzen bedeuten, dass sich zwei Bleche von unterschiedlichen Coils bei gleicher Stempeltiefe unterschiedlich biegen können, weshalb beim Luftbiegen zu Beginn einer Charge immer ein Teststück erforderlich ist. Der dritte Faktor ist die Rückfederung, die mit der Zugfestigkeit zunimmt – rostfreie und hochfeste niedriglegierte Sorten federn deutlich stärker zurück als Baustahl und müssen entweder zu stark gebogen oder im Winkel korrigiert werden. Der vierte Punkt ist die Öltemperatur: Eine Maschine, die morgens kalt und nachmittags heiß läuft, kann abdriften, wenn der Tiefenwert in der Steuerung nicht kompensiert wird. Bei einer servosynchronisierten Maschine wird diese Drift kontinuierlich korrigiert; Bei einer Torsionsmaschine ist dies nicht der Fall.
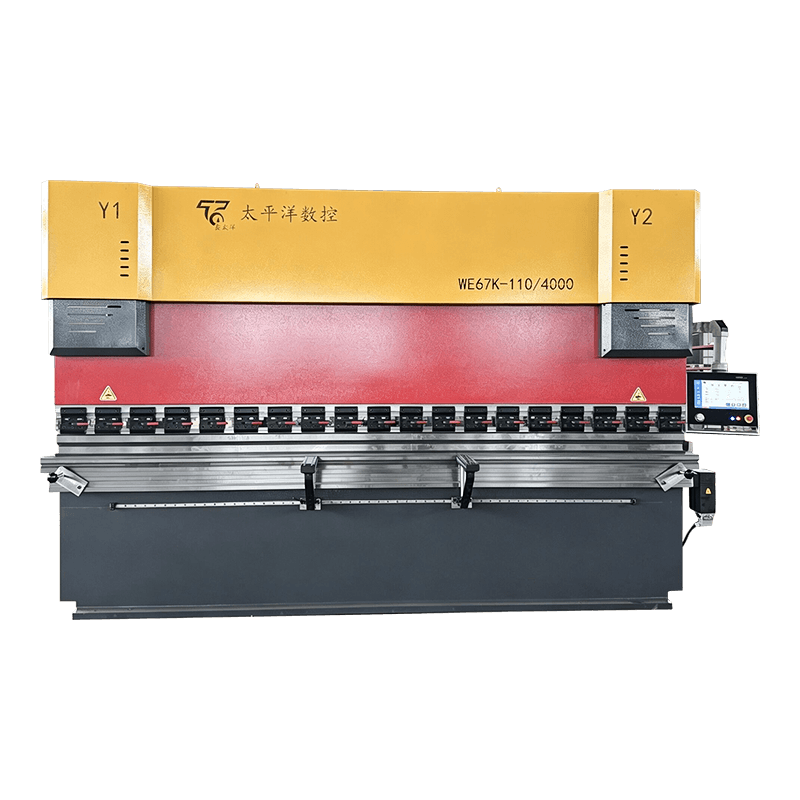 WE67K Elektrohydraulische Servo-CNC-Abkantpresse Hochpräzise servosynchronisierte Abkantpresse mit mehrachsigem Hinteranschlag und kontinuierlicher Korrektur für gleichbleibende Biegegenauigkeit über die gesamte Arbeitslänge. Produkt anzeigen →
Hydraulische Abkantpressen versagen an vorhersehbaren Stellen, und fast alle teuren Ausfälle beginnen als billige Ausfälle. Der Hydraulikkreislauf, die Synchronisierung und der Hinteranschlag sind für die meisten ungeplanten Stopps verantwortlich, und eine kurze wöchentliche Routine fängt die meisten von ihnen auf, bevor sie zu einem Produktionsstillstand führen. Unser Wartungsanleitung für hydraulische Biegemaschinen deckt den gesamten Zeitplan ab; Dies sind die fünf Punkte, die es wert sind, zuerst erledigt zu werden.
Zwei Maschinen mit gleicher Tonnage und Biegelänge können sehr unterschiedliche Anschaffungen sein, denn die Headline-Nummer sagt nichts über die Kontrolle, die Bombierung oder die Abnahmeprüfung aus. Notieren Sie sich Folgendes, bevor Sie die Preise vergleichen.
| Artikel | Was soll ich sagen? | Warum es wichtig ist |
|---|---|---|
| Nennkraft | Tonnage bei angegebener Düsenöffnung und Materialstärke | Verhindert eine Überlastung beim späteren Einbau einer schmaleren Matrize |
| Biegelänge | Volle Länge und außermittige Biegepositionen | Die Rahmendurchbiegung ist an den Enden am stärksten |
| Winkelwiederholgenauigkeit | Anzahl der Testbiegungen und akzeptierte Toleranz | Der einzige Scheck, der die tatsächliche Produktion widerspiegelt |
| Sicherheit | Lichtvorhang, Zweihandbedienung, Überdruckventilschutz | Gesetzliche Anforderungen und Betreiberschutz |
| Dokumentation | Hydraulikschaltplan, Schaltplan, Parametersicherung | Reduziert die Fehlerbehebungszeit um die Hälfte |
| Ersatzteile | Dichtungssätze, Filterelemente, Hinteranschlagkomponenten | Die Ausfallzeit hängt davon ab, was sich bereits in Ihrem Regal befindet |
Als Referenz: Nantong Pacific CNC Machine Tool baut alle drei Architekturen – einfache hydraulische, torsionssynchronisierte und elektrohydraulische Servos – in Haian, Jiangsu und exportiert nach Südostasien, Europa, in die USA und in den Nahen Osten. Sie können eine Bewertung abgeben das gesamte Abkantpressensortiment neben Scheren, Walzmaschinen und Pressen, was hilfreich ist, wenn ein einzelner Lieferant eine ganze Fertigungslinie und nicht nur eine Maschine abdecken muss.
Der hydraulische Teil beschreibt den Antrieb: Öldruck bewegt den Stößel. CNC beschreibt die Steuerung, die die Stößeltiefe, die Position des Hinteranschlags und manchmal auch die Balligkeit einstellt. Die meisten modernen hydraulischen Abkantpressen sind in irgendeiner Form CNC-gesteuert, sodass sich die beiden Begriffe eher überschneiden als konkurrieren.
Verwenden Sie P (t/m) ≈ 65 × t² / V für Weichstahl, mit V = 8 × t. Eine 6-mm-Platte auf einer 48-mm-Matrize benötigt etwa 49 t/m, eine 3.000-mm-Biegung benötigt also etwa 146 t – eine 160- bis 200-t-Maschine deckt dies mit Spielraum ab.
Der Preis richtet sich nach der Tonnage, der Biegelänge, der Anzahl der CNC-Achsen, der Bombierung und der Werkzeugausstattung. Zwei Maschinen gleicher Größe können weit voneinander entfernt landen, wenn die Servosynchronisation und eine 3 1- oder 4 1-Achsensteuerung hinzugefügt werden. Bitten Sie daher um ein Angebot anhand Ihrer eigenen Teilezeichnungen.
Halten Sie sich an die Intervalle des Herstellers und nehmen Sie mindestens einmal im Jahr eine Ölprobe. Hitze, Staub und Wasser sind die häufigsten Ursachen für eine vorzeitige Verschlechterung, und Filterelemente müssen normalerweise häufiger ausgetauscht werden als das Öl selbst.
Ja, aber rostfreie und hochfeste Sorten erfordern mehr Kraft und mehr Rückfederungsausgleich als Weichstahl. Dimensionieren Sie die Maschine eher für das härteste Material in Ihrem vorhersehbaren Arbeitsaufkommen als für die heutige Baustahlbearbeitung.
Lichtvorhänge oder Laserschutz am Werkzeugspalt, Zweihandsteuerung, ein Überdruckventil zum Schutz des Hydraulikkreislaufs vor Überlastung und mechanische Anschläge am Stößel. Vergewissern Sie sich vor dem Versand, dass die Maschine über die in Ihrem Markt erforderliche Zertifizierung verfügt.
Verwandte Produkte
Kontaktieren Sie uns
Fabrikadresse
Xichang Industrial Park, Stadt Chengdong, Haiancity, Nantong City, Provinz Jiangsu, China
Telefon
+86-13906278466
Produkte
QR -Code